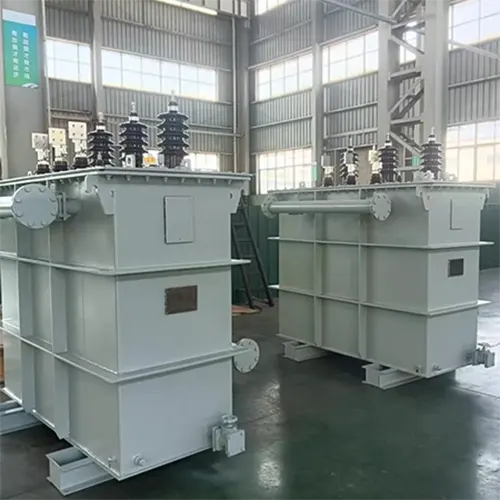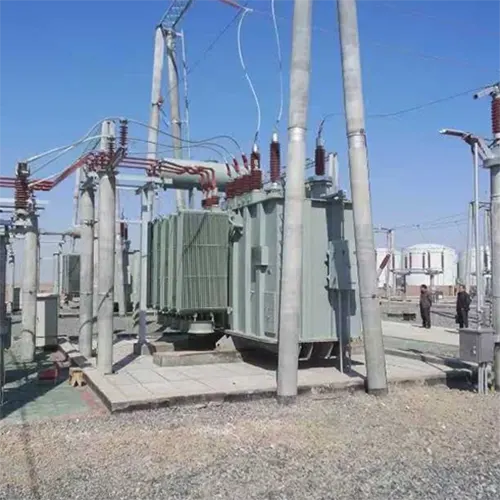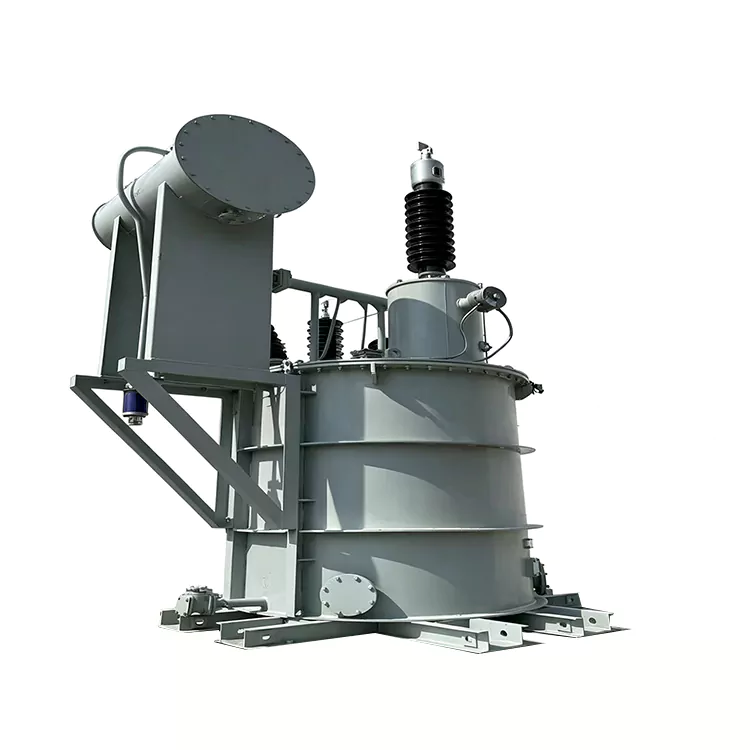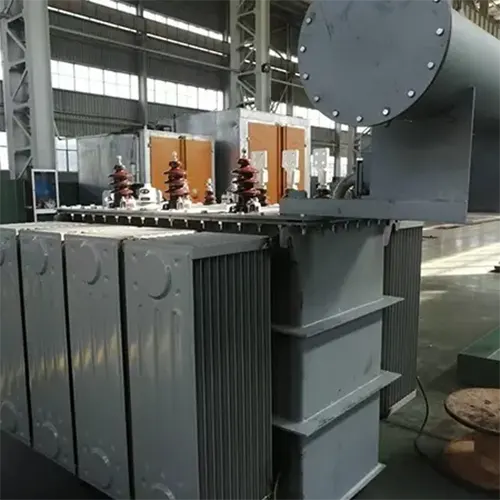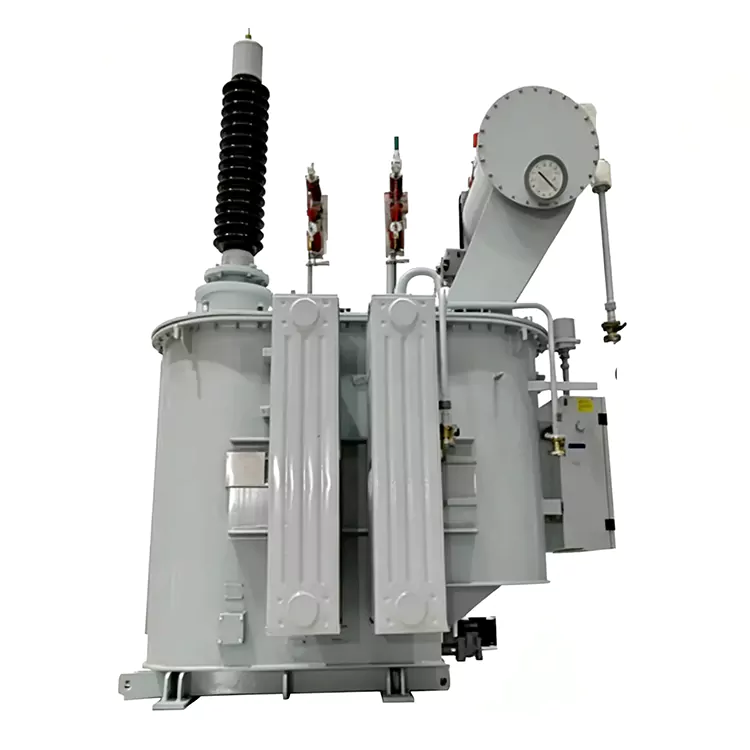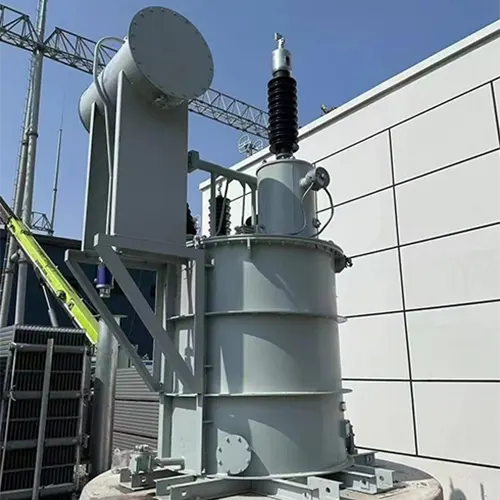
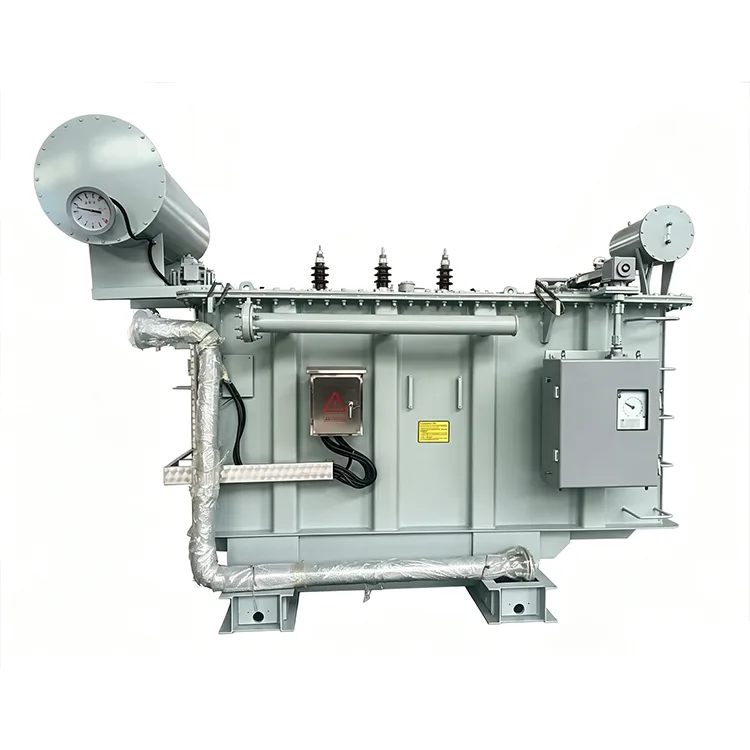
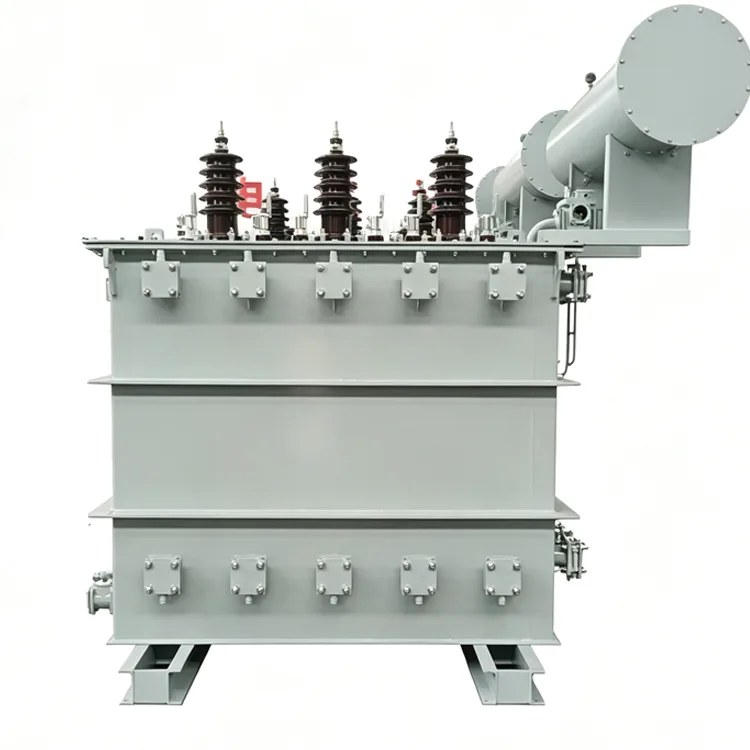
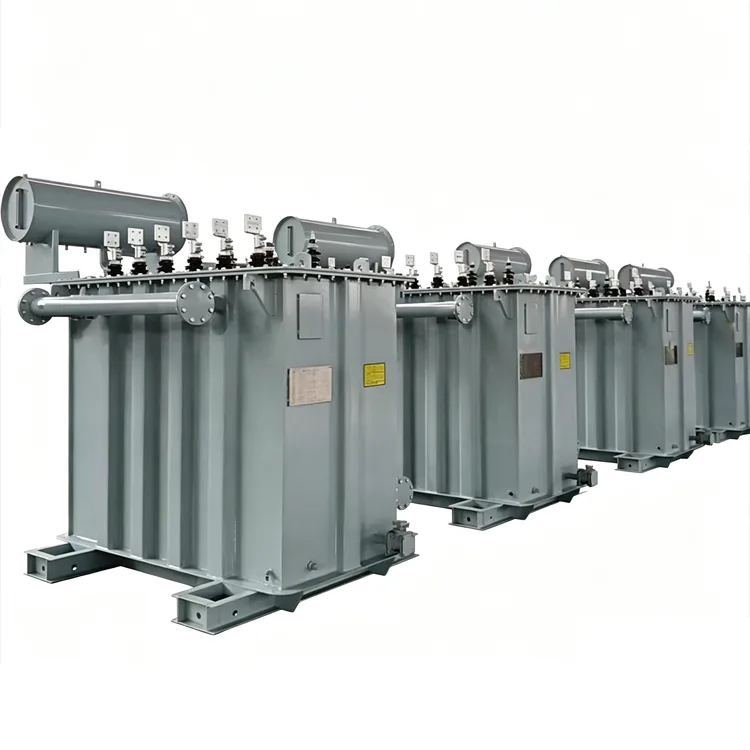
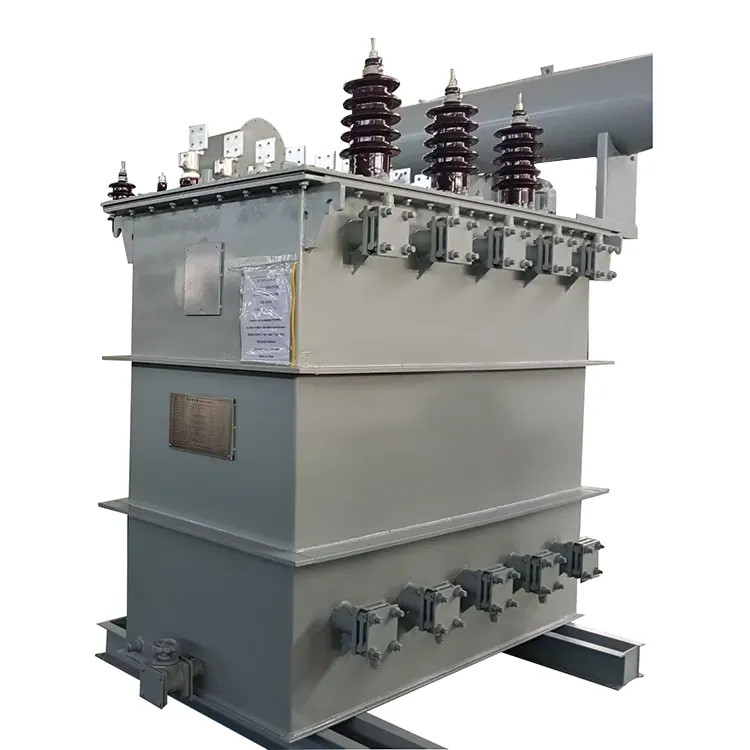
Trasformatore del forno di raffinazione della siviera
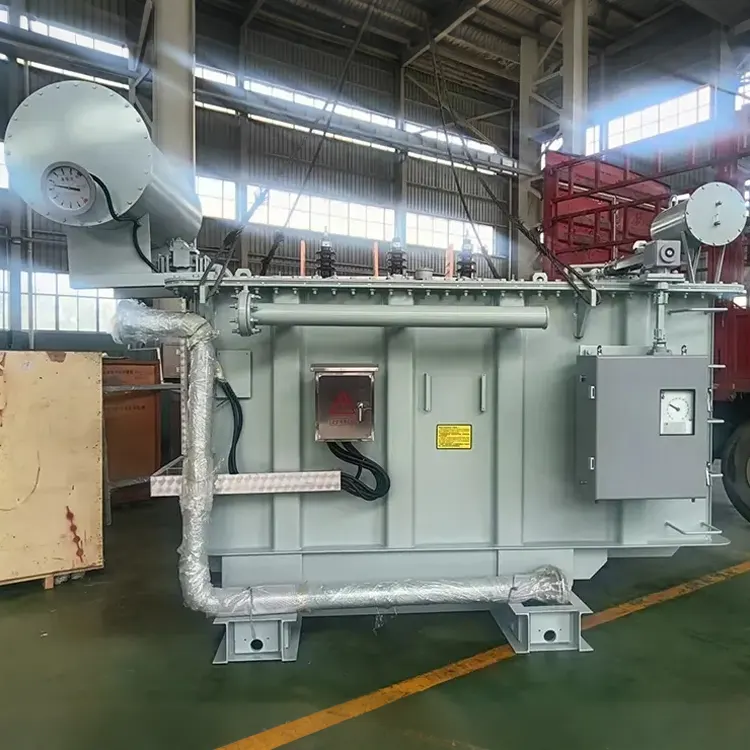
Per la raffinazione secondaria dell'acciaio e il controllo preciso della temperatura, Yulan Transformer fornisce trasformatori per forni di raffinazione siviera da 1.000 a 80.000 kVA. Le tensioni primarie coprono 6–110 kV, con tensione secondaria personalizzata e impostazioni delle prese. Trova unità affidabili, ottieni prezzi o richiedi un design personalizzato.
La raffinazione in siviera è una fase di raffinazione secondaria nel processo di produzione dell'acciaio, situata tra il forno fusorio primario e la colata continua; il suo scopo principale è regolare la composizione, la temperatura e la purezza dell'acciaio fuso. Il trasformatore del forno di raffinazione siviera fornisce energia di riscaldamento ad arco elettrico a questa stazione e le sue caratteristiche di carico differiscono notevolmente da quelle dei forni ad arco di fusione.
Yulan Transformer progetta e produce trasformatori per forni di raffinazione siviera come ramo specializzato della sua serie di trasformatori per forni elettrici. Queste unità coprono un intervallo di capacità compreso tra 1.000 kVA e 80.000 kVA, supportano tensioni primarie di 6 kV, 10 kV, 15 kV, 22 kV, 35 kV e 110 kV e presentano tensioni secondarie e fasi di regolazione della tensione adattate ai requisiti specifici del processo di raffinazione.
Differenze tra condizioni di raffinazione e forni di fusione
I forni siviera lavorano l'acciaio fuso, con l'arco elettrico che brucia tra gli elettrodi e la massa fusa; di conseguenza il forno non è soggetto ai violenti shock di cortocircuito provocati dal collasso del rottame. Di conseguenza, lo stress meccanico sugli avvolgimenti è inferiore a quello sperimentato dai trasformatori dei forni ad arco fusorio, sebbene le operazioni di regolazione della tensione avvengano molto più frequentemente. Durante la raffinazione, la potenza in ingresso deve essere continuamente regolata in base al tipo di acciaio e alla temperatura target; il commutatore sotto carico funziona molto più spesso rispetto ai trasformatori di potenza standard, a volte decine di volte al giorno.
Le tensioni secondarie sono generalmente inferiori a quelle dei forni fusori ad arco, tipicamente vanno da 90 V a 240 V, mentre le correnti secondarie vanno da diverse migliaia a decine di migliaia di ampere, a seconda della capacità. A causa della relativa stabilità dell'arco, l'impedenza di cortocircuito può essere leggermente inferiore a quella dei forni fusori, sebbene debba comunque essere mantenuta entro un intervallo ragionevole per garantire la continuità dell'arco e la sicurezza delle apparecchiature. I valori di impedenza di progetto sono tipicamente compresi tra il 6% e il 10%, con il valore esatto determinato congiuntamente dal produttore del forno e dal progettista dell'impianto elettrico.
Gamma di parametri tecnici chiave
|
Articolo |
Gamma di parametri |
|
Norma esecutiva |
Serie IEC 60076, GB/T 10229, JB/T 9640 e accordo tecnico con l'utente |
|
Capacità nominale |
Da 1.000 kVA a 80.000 kVA |
|
Tensione nominale primaria |
6 kV, 10 kV, 15 kV, 22 kV, 35 kV, 110 kV |
|
Intervallo di tensione secondaria |
Da 90 V a 260 V, segmentato mediante processo di raffinazione |
|
Numero di passaggi di regolazione della tensione |
Dal livello 4 al livello 19, i livelli comunemente usati da 5 a 8 |
|
Frequenza nominale |
50Hz/60Hz |
|
Numero di fasi |
Tre fasi |
|
Gruppo vettoriale |
Dd0, Yd11, D-Yd0-11, D-YdD-11, ecc. |
|
Impedenza di cortocircuito |
Dal 6% al 10%, in base alla tensione secondaria più alta |
|
Metodo di raffreddamento |
ONAN, ONAF, OFAF o OFWF, a seconda della capacità e della densità di perdita |
|
Metodo di regolazione della tensione |
Regolazione della tensione elettrica o sotto carico senza eccitazione |
Estratto dei dati del modello rappresentativo
I seguenti dati sono ricavati dai registri di fabbrica dei prodotti già forniti; solo le specifiche selezionate sono elencate come riferimento. Dimensioni esterne e peso variano a seconda della specifica configurazione; le specifiche finali sono soggette alla documentazione di fabbrica.
|
Modello |
Capacità nominale (kVA) |
Tensione primaria (kV) |
Tensione secondaria (V) |
Gruppo vettoriale |
Numero di prese di regolazione della tensione |
Peso della parte attiva (kg) |
Peso totale (kg) |
|
HBSSP-2000/6 |
2000 |
6 |
185-150 |
Dd0 |
4 |
3050 |
8000 |
|
HBSSP-2400/10 |
2400 |
10 |
200-104 |
G-Yd0-11 |
6 |
3550 |
9230 |
|
HBSSP-3150/10 |
3150 |
10 |
210-150 |
Yd11 |
5 |
5500 |
10600 |
|
HBSSP-3200/35 |
3200 |
35 |
210-98 |
G-Yd0-11 |
6 |
6480 |
14200 |
|
HBSSP-5000/10 |
5000 |
10 |
210-121 |
D-Ydd-11 |
5 |
7030 |
14500 |
|
HBSSP-6300/35 |
6300 |
35 |
215-155 |
Yd11 |
5 |
9500 |
19000 |
|
HBSSP-8000/35 |
8000 |
35 |
240-155 |
Yd11 |
5 |
10900 |
22000 |
Nota: la tensione primaria può essere progettata come 20 kV, 60 kV o 110 kV in base alle esigenze dell'utente; in tali casi il livello di isolamento e le dimensioni esterne verranno adeguate di conseguenza.
Regolazione della tensione e progettazione dell'impedenza
I trasformatori dei forni di raffinazione siviera in genere presentano meno fasi di regolazione della tensione rispetto ai forni fusori ad arco, poiché la fase di raffinazione non richiede la copertura dell'intero intervallo di potenza dall'arco iniziale alla fusione. Le configurazioni comuni vanno da 5 a 8 passaggi; tuttavia, alcuni forni di raffinazione di grandi dimensioni che richiedono un controllo della tensione più preciso possono utilizzare da 13 a 19 fasi con cambio della presa sotto carico. Il commutatore sotto carico selezionato deve essere adatto al funzionamento frequente, con durata dei contatti e velocità di commutazione allineate al ciclo di raffinazione.
La scelta dell'impedenza di cortocircuito deve bilanciare la stabilità dell'arco con le limitazioni della corrente di cortocircuito del sistema. Poiché l'arco in un forno siviera è relativamente stabile, l'impedenza può essere leggermente inferiore a quella di un forno ad arco fusorio; tuttavia, se la capacità di cortocircuito della rete è insufficiente, potrebbe essere necessaria una reattanza in serie oppure potrebbe essere necessario aumentare l'impedenza del trasformatore. I valori target vengono determinati attraverso i calcoli del sistema elettrico durante la fase di progettazione e il produttore raggiunge queste specifiche attraverso la disposizione degli avvolgimenti e il controllo del flusso di dispersione.
Collegamenti secondari e caratteristiche strutturali
Data l'elevata corrente secondaria, i collegamenti in uscita utilizzano più sbarre di rame in parallelo, con morsettiere montate sulla parete del serbatoio. Alcuni modelli utilizzano una disposizione in parallelo inverso in fase, facendo sì che le correnti nelle sbarre adiacenti fluiscano in direzioni opposte, riducendo così i campi magnetici esterni e il riscaldamento nei componenti strutturali. Internamente, all'interno degli avvolgimenti vengono utilizzati conduttori trasposti o più conduttori paralleli per garantire una distribuzione uniforme della corrente su tutti i rami.
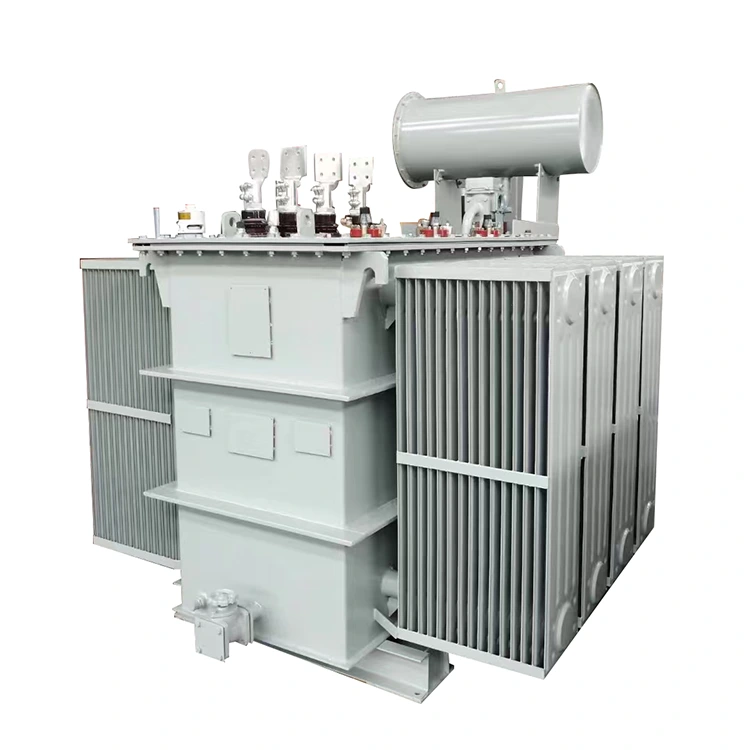
La vasca può avere struttura a campana o a coperchio, a seconda della capacità e delle esigenze di manutenzione. Le unità di grandi dimensioni sono dotate di pannelli radiatori o sistemi di raffreddamento a circolazione forzata dell'olio. La parte attiva viene sottoposta ad essiccazione in un sistema di vuoto a vapore di cherosene per rimuovere completamente umidità e gas dai componenti isolanti.
Verifica della qualità
Prima di lasciare la fabbrica, ogni unità viene sottoposta a misurazioni relative alla resistenza CC dell'avvolgimento, al rapporto di tensione, alla resistenza di isolamento, alla tensione di tenuta alla frequenza industriale, alla tensione di tenuta indotta, alla perdita a vuoto, alla perdita di carico e all'impedenza di cortocircuito. Il commutatore sotto carico viene sottoposto a un test del ciclo operativo completo. Per le unità con tensione nominale pari o superiore a 35 kV vengono condotti ulteriori test sugli impulsi di fulmine e misurazioni delle scariche parziali. L'azienda possiede le certificazioni ISO 9001:2015, ISO 14001 e ISO 45001 e i dati dei test vengono archiviati in base al numero di serie.
Domande e risposte sulla selezione
D: I trasformatori dei forni siviera e i trasformatori dei forni elettrici ad arco (EAF) possono essere utilizzati in modo intercambiabile?
Sebbene condividano gli stessi principi strutturali, le loro priorità progettuali differiscono. I trasformatori EAF in fusione devono resistere a shock da cortocircuito più gravi; quindi, tipicamente presentano un'impedenza più elevata e un intervallo di regolazione della tensione più ampio. I trasformatori dei forni siviera funzionano con un arco più stabile, consentendo un'impedenza leggermente inferiore e meno passaggi di regolazione della tensione. Se un utente necessita di funzionalità a duplice scopo a breve termine, è necessario verificare nuovamente parametri quali impedenza, intervallo di regolazione della tensione e resistenza meccanica; la sostituzione diretta non è fattibile.
D: È meglio scegliere 5 gradini di regolazione della tensione o 8?
Dipende dai tipi di acciaio da affinare e dalle curve di processo. La raffinazione dell'acciaio al carbonio ordinario pone meno requisiti in termini di regolazione della tensione, quindi in genere sono sufficienti 5 passaggi. La raffinazione dell'acciaio legato o dell'acciaio inossidabile richiede un controllo della potenza più preciso, rendendo preferibili 8 o più passaggi. L'aumento del numero di passaggi aumenta il costo del commutatore e le dimensioni del serbatoio del trasformatore, ma migliora la precisione del controllo della temperatura.
D: Come viene determinato l'intervallo di tensione secondaria?
Viene specificato dal produttore del forno in base alla capacità della siviera, al diametro dell'elettrodo e al processo di raffinazione. Il progettista del trasformatore traduce quindi questo intervallo di tensione secondaria in conteggi di spire e posizioni di presa specifici. Gli utenti devono fornire la curva di tensione completa durante la fase iniziale del progetto; le modifiche apportate successivamente richiederebbero una riprogettazione degli avvolgimenti.
D: Come dovrebbe essere selezionato il metodo di raffreddamento?
Per potenze inferiori a 5.000 kVA di solito è sufficiente il raffreddamento ad olio naturale o il raffreddamento ad aria. Al di sopra di 10.000 kVA, la densità di perdita aumenta, quindi si consiglia la circolazione forzata dell'olio con raffreddamento ad aria o ad acqua. I sistemi di raffreddamento ad acqua richiedono maggiore manutenzione; in particolare, la pressione dell'olio deve essere mantenuta sempre superiore alla pressione dell'acqua per evitare perdite di acqua nell'olio.
D: Il trasformatore di un forno siviera richiede un reattore in serie?
Dipende dalla capacità di cortocircuito della rete elettrica e dal processo di raffinazione. La maggior parte dei trasformatori dei forni siviera sono progettati con l'impedenza già impostata entro un intervallo appropriato, eliminando la necessità di un reattore aggiuntivo. Tuttavia, se la rete locale è debole o più forni funzionano in parallelo nell’acciaieria, è possibile installare un reattore per limitare la corrente di cortocircuito e stabilizzare l’arco. Capacità ingegneristiche
Yulan Transformer produce trasformatori per forni elettrici dal 1999, con trasformatori per forni di raffinazione siviera forniti in volume a numerose acciaierie nazionali. I nostri impianti di produzione dispongono di una capacità di sollevamento di 80 tonnellate, un sistema di essiccazione sotto vuoto in fase di vapore di cherosene da 400 kW, apparecchiature per prove a impulso da 1.200 kV e un trasformatore di prova a frequenza industriale senza scarica parziale da 400 kV; queste capacità ci consentono di soddisfare i requisiti di produzione e di test di accettazione in fabbrica per i trasformatori dei forni siviera con tensione nominale di 110 kV e inferiore.
Per progetti con capacità che vanno da 1.000 kVA a 80.000 kVA e tensioni primarie comprese tra 6 kV e 110 kV, il nostro ufficio tecnico può sviluppare soluzioni di progettazione basate su schemi unifilari forniti dal cliente e perfezionare i parametri di processo, fornendo disegni generali, calcoli delle perdite e programmi di regolazione della tensione. Si prega di contattare l'ufficio tecnico di Yulan Transformer per informazioni dettagliate.
Categoria correlata
Invia richiesta
Informazioni di contatto
-
Indirizzo
N. 20, Bai'e Road, città di Hecun, città di Jiangshan, provincia di Zhejiang, CINA
-
tel
-
E-mail
Invia le specifiche per trasformatori di potenza, forni o raddrizzatori e ottieni un preventivo e un listino prezzi personalizzati, direttamente dalla fabbrica di Yulan Transformer. Si accettano ordini all'ingrosso.
prodotti correlati
Consigli sulle notizie